Artykuł sponsorowany
Dlaczego spoiny w elementach nierdzewnych trzeba kontrolować już w trakcie spawania
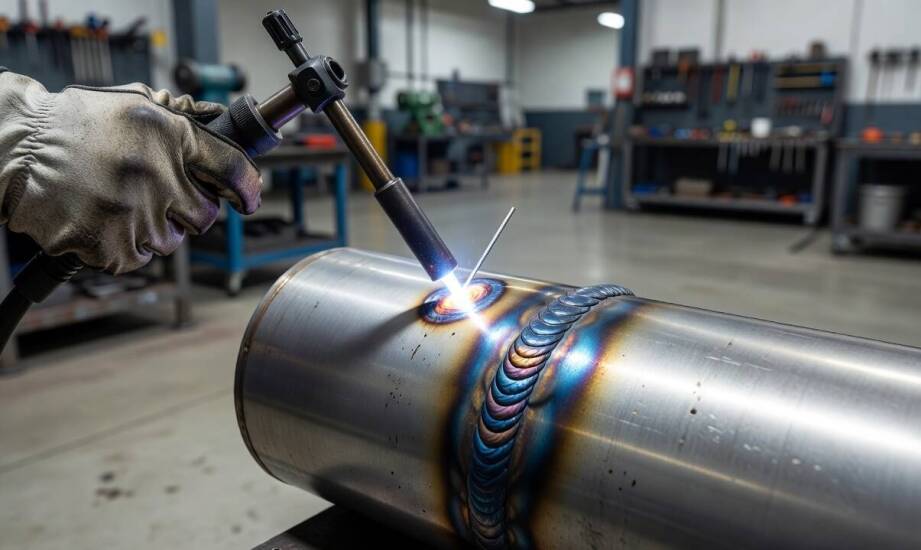
Spoina w detalu ze stali nierdzewnej nierzadko wygląda w pełni poprawnie. Równe lico i brak widocznych pęknięć powierzchniowych nie gwarantują jednak pożądanej trwałości mechanicznej. Po kilku tygodniach intensywnej eksploatacji często ujawnia się destrukcyjna korozja wżerowa lub postępująca zmiana wymiarów całej konstrukcji. Taka sytuacja ma miejsce w przypadkach ograniczenia weryfikacji wyłącznie do oględzin po zakończeniu prac montażowych. Monitorowanie parametrów na bieżąco minimalizuje występowanie usterek. Proces ten wymaga świadomości zmian fizykochemicznych zachodzących wewnątrz struktury metalu pod wpływem wysokiej temperatury.
Wpływ dopływu ciepła i przygotowania krawędzi na strukturę
Wartość doprowadzonej energii zależy bezpośrednio od natężenia prądu, napięcia łuku oraz prędkości przemieszczania uchwytu. Zbyt wysoki dopływ ciepła podczas spawania austenitycznej stali nierdzewnej znacząco rozszerza strefę wpływu ciepła. Powoduje to miejscowe nagrzanie materiału bazowego w krytycznym przedziale temperaturowym od 450 do 850 °C. W tym zakresie zachodzi niepożądany proces uczulania. Wytrącanie węglików chromu na granicach ziaren mocno zubaża sąsiadującą matrycę w ten cenny pierwiastek. Wspomniane zjawisko odczuwalnie obniża odporność gotowego złącza na niebezpieczną korozję międzykrystaliczną. Na powierzchni metalu nierzadko pojawia się również specyficzny heat tint. Ta charakterystyczna warstwa tlenków, przybierająca barwy od słomkowej po fioletową, stanowi wizualny sygnał utraty ochronnej powłoki pasywnej.
Wysoki współczynnik rozszerzalności termicznej materiału sprawia, że nadmiar energii wywołuje silne odkształcenia. Zaburza to stabilność wymiarową wyrobu i bardzo utrudnia dopasowanie kolejnych modułów układu. Ogromną rolę odgrywa więc odpowiednie przygotowanie stanowiska jeszcze przed zajarzeniem łuku. Dokładne ukosowanie krawędzi według normy PN-EN ISO 9692 ogranicza ryzyko groźnego braku przetopu. Mechaniczne usunięcie tlenków powstałych po cięciu termicznym skutecznie zapobiega późniejszym przyklejeniom brzeżnym. Odtłuszczenie całej strefy roboczej acetonem zmywa resztki smarów oraz olejów przemysłowych. Pominięcie wstępnego czyszczenia prowadzi do powstawania porów obniżających wytrzymałość zmęczeniową łączenia. Dotyczy to szczególnie obciążonych konstrukcji pracujących w zmiennych warunkach uderzeniowych.
Zabezpieczenie gazowe a skuteczność badań nieniszczących
Stała osłona czystym argonem technicznym podczas metody TIG wydajnie odcina dostęp tlenu atmosferycznego do jeziorka. Podobną funkcję pełnią dedykowane mieszanki z niewielkim dodatkiem dwutlenku węgla w popularnej metodzie MAG. Prawidłowy dobór drutu dodatkowego o składzie przewyższającym parametry materiału podstawowego uzupełnia wypalone w łuku pierwiastki stopowe. Właściwe skomponowanie spoiwa oraz gazu minimalizuje ryzyko pękania i utraty nośności elementu.
Sama rutynowa kontrola wizualna ujawnia wyłącznie wady zlokalizowane bezpośrednio na licu. W celu dogłębnej weryfikacji powszechnie stosuje się płynne badania penetracyjne. Barwnik wnika w nieszczelności i wskazuje ukryte mikropęknięcia otwarte na powierzchnię. Do wykrywania groźnych pęcherzy wewnętrznych i wtrąceń żużlowych służą dokładne badania ultradźwiękowe. Znaną w przemyśle defektoskopię magnetyczno-proszkową celowo pomija się przy austenitycznej stali nierdzewnej, ponieważ stop ten nie wykazuje właściwości ferromagnetycznych. Regularnie przeprowadzane badania międzyoperacyjne umożliwiają błyskawiczną korektę ustawień maszyn. Z usług certyfikowanych inspektorów NDT często korzysta zaawansowany producent elementów ze stali nierdzewnej, chcąc zagwarantować bezawaryjność swoich wyrobów.
Proces łączenia metali wymaga ścisłej standaryzacji wszystkich kroków produkcyjnych. Obowiązujące parametry określają kwalifikowane instrukcje technologiczne WPS. Dokumentacja WPQR według aktualnych wytycznych PN-EN ISO 15614-1 formalnie potwierdza zakres bezpiecznego stosowania tych parametrów. Opracowywaniem podobnych procedur zajmuje się biuro inżynieryjne KTM Weld. Bieżący nadzór technologiczny ułatwia zakładom utrzymanie norm jakościowych. Wdrażane systemy zarządzania pomagają spełniać wymogi restrykcyjnego standardu ISO 3834 firmom z wielu sektorów przemysłu stalowego.
Wczesna weryfikacja wszystkich etapów bezpośrednio warunkuje niezawodność gotowych modułów poddawanych działaniu agresywnych środowisk. Wprowadzanie poprawek po uprzednim pospawaniu i zmontowaniu skomplikowanej całości generuje liczne trudności technologiczne. Przynosi to zdecydowanie wyższe straty materiałowe niż natychmiastowa korekta w trakcie układania poszczególnych ściegów. Rygorystyczne trzymanie się wyznaczonych wartości zapobiega degradacji powłoki antykorozyjnej. Odpowiednie zarządzanie produkcją chroni budowane maszyny przed przedwczesnym zniszczeniem i gwarantuje bezpieczeństwo długoletniej eksploatacji.
Kategorie artykułów
Polecane artykuły

Odporność łukowych hal na trudne warunki pogodowe w rolnictwie

Kreatywne podejście do projektowania i wyszywania sztandarów.

Hala stalowa jako przestrzeń do pracy: kluczowe elementy projektu
