Artykuł sponsorowany
Dlaczego kolejność przygotowania, aktywacji i kąpieli decyduje o efekcie złocenia
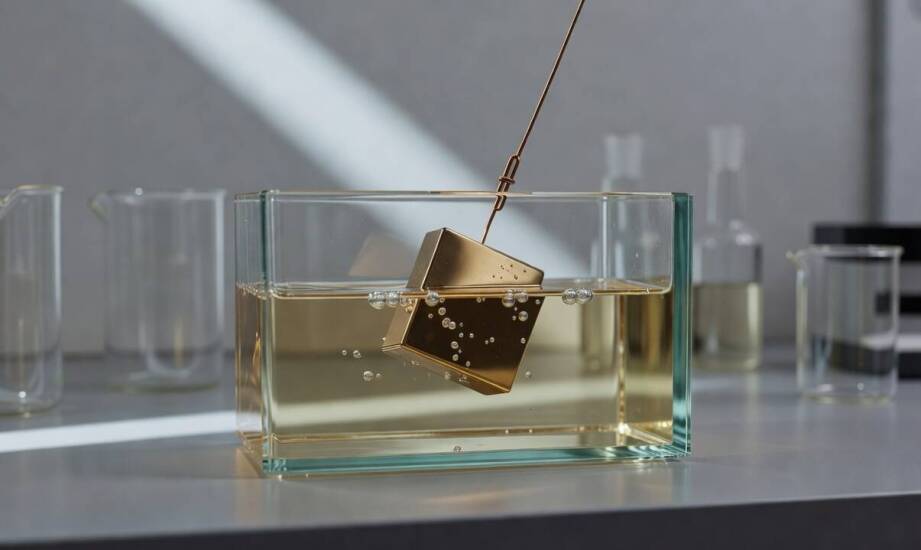
Sukces w złoceniu galwanicznym zależy od decyzji podejmowanych na długo przed zanurzeniem detalu w wannie procesowej. Wiele problemów z łuszczącą się lub nierówną powłoką wynika z błędów popełnionych na początkowych etapach obróbki. Trwałość i estetyka warstwy złota opierają się na prawidłowym przygotowaniu podłoża, dokładnym usunięciu zanieczyszczeń oraz precyzyjnej kontroli parametrów kąpieli. Pominięcie nawet drobnego szczegółu podczas czyszczenia skutkuje brakiem przyczepności metalu. Dlatego każda realizacja wymaga indywidualnego podejścia do materiału bazowego, zanim rozpocznie się właściwe osadzanie metalu szlachetnego.
Przygotowanie powierzchni decyduje o przyczepności warstwy
Proces galwaniczny zawsze rozpoczyna się od mechanicznej i chemicznej oceny stanu elementu. Nawet najmniejsze ślady smarów, olejów obróbczych czy odcisków palców blokują dostęp jonów metalu do podłoża. Aby tego uniknąć, detale poddaje się wieloetapowemu czyszczeniu. Początkowe odtłuszczanie chemiczne i elektrochemiczne rozpuszcza zanieczyszczenia organiczne. Kolejnym krokiem jest trawienie kwasowe. Zanurzenie w roztworach kwasu siarkowego lub solnego likwiduje powierzchowną warstwę tlenków oraz ślady korozji, odsłaniając surowy metal.
Oczyszczony materiał wymaga jeszcze aktywacji. Odpowiednia obróbka chemiczna wzbudza powierzchnię, przygotowując ją na przyjęcie nowych warstw atomowych. Bezpośrednie osadzanie złota na mosiądzu czy stali rzadko przynosi dobre rezultaty, dlatego stosuje się powłoki pośrednie. Nałożenie podwarstwy niklowej lub miedzianej poprawia przyczepność całego układu galwanicznego i stanowi barierę antykorozyjną. Nikiel zapobiega dyfuzji atomów cynku z mosiężnego podłoża do warstwy szlachetnej, co w dłuższej perspektywie doprowadziłoby do utraty parametrów estetycznych i przewodzących.
Taka rygorystyczna procedura sprawia, że profesjonalne złocenie w Krakowie zawsze zaczyna się od wnikliwej analizy materiału. Dopiero po uzyskaniu sterylnie czystej i aktywnej chemicznie powierzchni detal trafia do głównej kąpieli procesowej.
Znaczenie parametrów kąpieli oraz przeznaczenia powłoki
Samo zanurzenie detalu w roztworze nie gwarantuje sukcesu, ponieważ o charakterystyce powłoki decyduje precyzyjnie dobrana fizykochemia. Zależnie od wybranej technologii i zastosowanego elektrolitu, temperatura kąpieli może orientacyjnie wynosić od 60 do 80°C. Równie ważna jest gęstość prądu katodowego, która często przyjmuje wartości rzędu 0,1–0,2 A/dm². Parametry te wymagają ścisłej kalibracji do konkretnego typu roztworu i geometrii przedmiotu. Czas osadzania warunkuje z kolei finalną grubość powłoki, waha się ona od ułamków mikrometra do grubszych warstw w zastosowaniach specjalistycznych.
Wymagania wobec obróbki różnią się drastycznie w zależności od docelowego przeznaczenia elementu. Złocenie techniczne znajduje zastosowanie głównie w przemyśle elektronicznym, telekomunikacyjnym i wojskowym. Priorytetem jest zachowanie wysokiej przewodności elektrycznej oraz zapewnienie długotrwałej odporności na korozję. Powłoki na stykach elektronicznych często wykonuje się ze stopów złota z domieszką kobaltu lub niklu. Taki dodatek utwardza powierzchnię roboczą, co zapobiega jej szybkiemu wycieraniu przy wielokrotnym łączeniu złączy i gwarantuje stabilną oporność przejścia. Z kolei złocenie dekoracyjne, powszechne w jubilerstwie, skupia się na barwie i połysku przy zastosowaniu znacznie cieńszych warstw rzędu 0,5–3 μm.
Odchylenia od optymalnych warunków pracy ujawniają się poprzez wyraźne defekty wizualne i użytkowe. Zbyt niska temperatura roztworu prowadzi do matowienia powłoki, a niewłaściwe natężenie prądu skutkuje powstawaniem przypaleń i szorstkich krawędzi detalu. Zmiany stężenia metali w kąpieli mogą powodować niepożądane przebarwienia. Wyeliminowanie tych błędów wymaga ciągłego monitorowania składu chemicznego i zapewnienia odpowiedniego mieszania cieczy w wannie roboczej.
Synergia technologii jako podstawa trwałej powłoki
Wysoka jakość warstwy szlachetnej to wynik powiązania precyzyjnego przygotowania powierzchni z restrykcyjnym utrzymaniem parametrów kąpieli. Prawidłowo oczyszczony element połączony z optymalnie dobraną temperaturą i prądem osadzania pozwala na uzyskanie powtarzalnych, pozbawionych wad detali. Znajomość różnic między procesami technicznymi a dekoracyjnymi ułatwia z kolei dopasowanie metody do obciążeń, z jakimi dany element spotka się w przyszłości.
Zastosowanie opisanych reżimów technologicznych stanowi podstawę codziennej pracy wyspecjalizowanych zakładów. Galwanizernia ELBIT Kraków realizuje tego typu procesy od 2001 roku. Przedsiębiorstwo skupia się na wykonywaniu powłok dla przemysłu elektronicznego, motoryzacyjnego oraz wojskowego. Oferta obejmuje złocenie techniczne i dekoracyjne, a także usługi celowane, takie jak nakładanie metali szlachetnych na elementy stykowe i obwody drukowane. Doświadczenie w kontrolowaniu wieloetapowej obróbki pozwala na utrzymanie stałych parametrów produkcyjnych przy każdym zleceniu.
Kategorie artykułów
Polecane artykuły

Odporność łukowych hal na trudne warunki pogodowe w rolnictwie

Kreatywne podejście do projektowania i wyszywania sztandarów.

Hala stalowa jako przestrzeń do pracy: kluczowe elementy projektu
